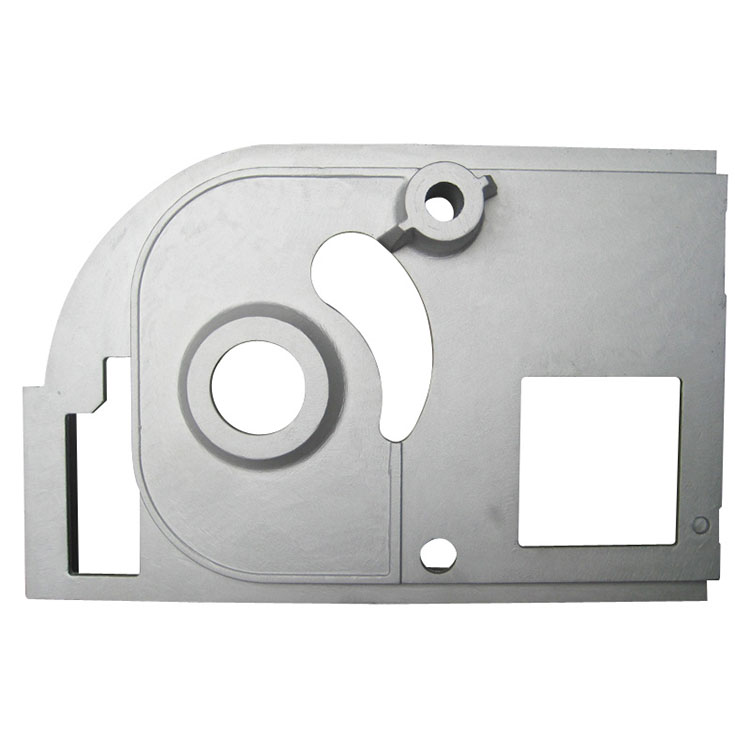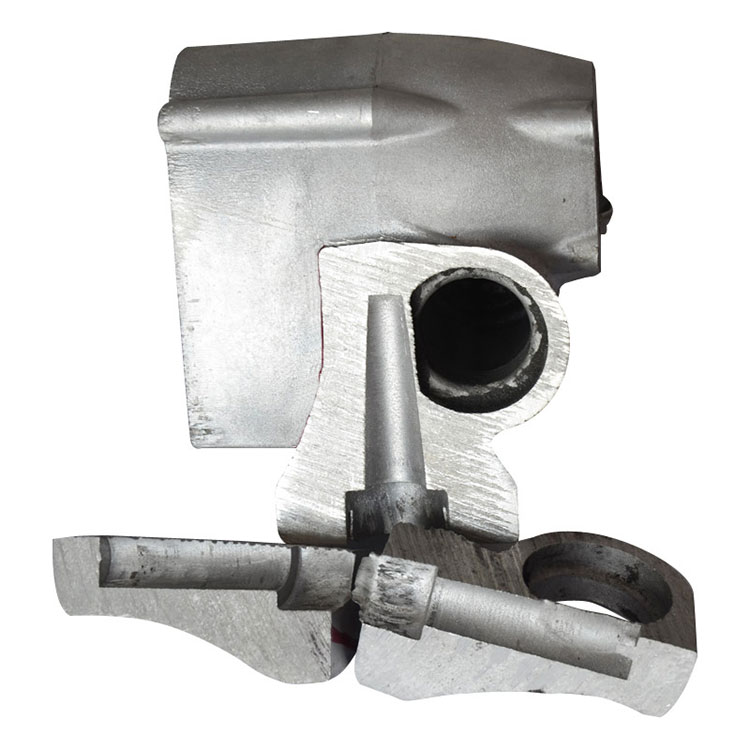
ในฐานะผู้ผลิตอะลูมิเนียมหล่อที่มีประสบการณ์ซูซิงจัดเตรียมให้การหล่อแบบแรงดันต่ำโซลูชันสำหรับการใช้งานทางอุตสาหกรรมที่ต้องการการบรรจุโลหะที่มีการควบคุม คุณภาพที่สม่ำเสมอ และประสิทธิภาพทางกลที่เชื่อถือได้ การทำความเข้าใจกระบวนการนี้ช่วยให้วิศวกรและทีมจัดซื้อเลือกวิธีการผลิตที่เหมาะสมสำหรับส่วนประกอบที่มีความต้องการสูง
การหล่อด้วยแรงดันต่ำเป็นกระบวนการขึ้นรูปโลหะที่ใช้แรงดันแก๊สควบคุมเพื่อดันโลหะผสมอลูมิเนียมหลอมเหลวจากเตาหลอมที่ปิดสนิทลงในแม่พิมพ์ถาวร วิธีนี้แตกต่างจากการหล่อด้วยแรงโน้มถ่วง โดยสามารถควบคุมการเติมจากล่างขึ้นบน และป้อนแรงดันอย่างต่อเนื่องในระหว่างการแข็งตัว คุณลักษณะเหล่านี้ช่วยลดความปั่นป่วน ลดข้อบกพร่องในการหล่อ ปรับปรุงการใช้วัสดุ และสนับสนุนการผลิตส่วนประกอบที่มีคุณสมบัติทางกลสม่ำเสมอ การใช้งานทั่วไป ได้แก่ ล้อรถยนต์ ฝาสูบ ชิ้นส่วนเครื่องยนต์ ใบพัด และชิ้นส่วนอุตสาหกรรม คู่มือนี้จะอธิบายวิธีการทำงานของกระบวนการ ข้อดีและข้อจำกัด การเลือกวัสดุ การควบคุมคุณภาพ และปัจจัยที่ผู้ซื้อควรพิจารณาเมื่อเลือกซัพพลายเออร์การหล่อ
1. การหล่อด้วยแรงดันต่ำคืออะไร?
4. อุตสาหกรรมใดใช้การหล่อแบบแรงดันต่ำ?
6. เปรียบเทียบกับวิธีการหล่อแบบอื่นอย่างไร?
7. อะไรเป็นตัวกำหนดคุณภาพการหล่อ?
8. คุณควรเลือกซัพพลายเออร์หล่ออย่างไร?
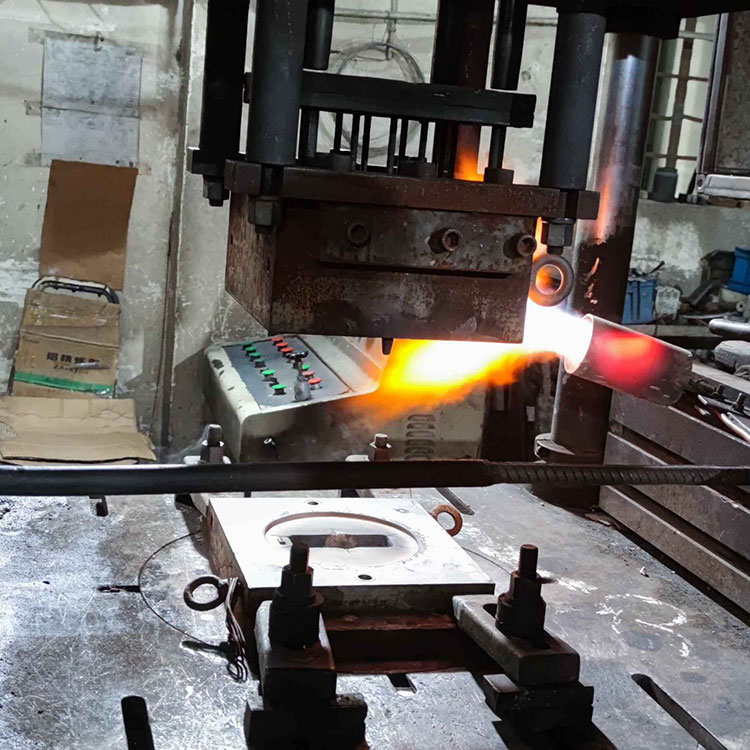
การหล่อแม่พิมพ์ด้วยแรงดันต่ำ หรือที่เรียกกันทั่วไปว่า LPDC เป็นเทคนิคการหล่อแม่พิมพ์แบบถาวร ซึ่งแรงดันแก๊สที่ค่อนข้างต่ำจะทำให้โลหะหลอมเหลวขึ้นด้านบนผ่านท่อไรเซอร์และเข้าไปในโพรงแม่พิมพ์ โลหะจะเติมโพรงในลักษณะควบคุมและยังคงอยู่ภายใต้ความกดดันในขณะที่เกิดการแข็งตัว
อลูมิเนียมอัลลอยด์ถูกนำมาใช้กันอย่างแพร่หลายในกระบวนการนี้ เนื่องจากมีการผสมผสานที่เป็นประโยชน์ระหว่างน้ำหนักที่ต่ำ ความต้านทานการกัดกร่อน การนำความร้อน และความแข็งแรงทางกล กระบวนการนี้เหมาะอย่างยิ่งสำหรับส่วนประกอบที่ต้องการความสมบูรณ์ของโครงสร้างและคุณภาพการผลิตที่ทำซ้ำได้
ซึ่งแตกต่างจากการหล่อด้วยแรงโน้มถ่วงแบบทั่วไปซึ่งอาศัยแรงโน้มถ่วงเป็นหลักในการเคลื่อนย้ายโลหะหลอมเหลวเข้าไปในแม่พิมพ์ LPDC ให้การควบคุมกระบวนการเติมเชิงรุก เมื่อเปรียบเทียบกับแม่พิมพ์หล่อด้วยแรงดันสูง โดยทั่วไปแล้วจะใช้ความเร็วในการบรรจุที่ช้ากว่าและแรงกดในการฉีดที่ต่ำกว่า
ตามข้อมูลการหล่อแบบแรงดันต่ำของ Xuxing การควบคุมอุณหภูมิของโลหะ อุณหภูมิของแม่พิมพ์ ความเร็วในการบรรจุ และเวลาในการยึดด้วยแรงดันถือเป็นสิ่งสำคัญในการได้รับการหล่ออลูมิเนียมที่ดี
กระบวนการหล่อด้วยแรงดันต่ำเกี่ยวข้องกับหลายขั้นตอนที่มีการประสานงานกัน แต่ละขั้นตอนมีอิทธิพลต่อความหนาแน่น ความแม่นยำของขนาด สภาพพื้นผิว และคุณสมบัติทางกลของส่วนประกอบขั้นสุดท้าย
อลูมิเนียมอัลลอยด์ถูกหลอมและนำไปที่อุณหภูมิที่เหมาะสม ผู้ปฏิบัติงานต้องจัดการความสะอาดและอุณหภูมิของหลอมเหลวเพื่อลดความเสี่ยงของการรวมออกไซด์ ความพรุนที่เกี่ยวข้องกับไฮโดรเจน และการแข็งตัวก่อนวัยอันควร
โลหะหลอมเหลวจะถูกเก็บไว้ในเตาหลอมที่ปิดสนิทไว้ข้างใต้แม่พิมพ์ แรงดันแก๊สที่ควบคุม ซึ่งโดยทั่วไปจะจ่ายโดยอากาศอัดหรือระบบก๊าซเฉื่อยที่เหมาะสม จะดันโลหะขึ้นด้านบนผ่านท่อไรเซอร์เข้าไปในโพรงแม่พิมพ์
การเติมจากล่างขึ้นบนช่วยลดความปั่นป่วนที่เกิดจากการเทที่ไม่สามารถควบคุมได้ โปรไฟล์แรงดันที่แท้จริงขึ้นอยู่กับโลหะผสม รูปทรงของแม่พิมพ์ ความสูงในการยก และข้อกำหนดของส่วนประกอบ
หลังจากที่โพรงแม่พิมพ์เต็มแล้ว จะมีการรักษาความดันไว้เพื่อช่วยป้อนโลหะเหลวเข้าไปในบริเวณที่ยังแข็งตัวอยู่ จังหวะเวลาแรงดันที่เหมาะสมสนับสนุนการแข็งตัวของทิศทางและสามารถลดข้อบกพร่องที่เกี่ยวข้องกับการหดตัวได้
เมื่อการหล่อแข็งตัวเพียงพอแล้ว ความดันจะถูกปล่อยออกมาและแม่พิมพ์จะเปิดออก ส่วนประกอบจะถูกถอดออก และทำการตัดแต่ง การให้ความร้อน การตัดเฉือน หรือการตกแต่งพื้นผิวที่จำเป็น
วิธีการตรวจสอบจะถูกเลือกตามฟังก์ชันและข้อกำหนดการวาดของชิ้นส่วน อาจใช้การวัดขนาด การตรวจสอบด้วยสายตา การทดสอบทางกล และการตรวจด้วยภาพรังสีตามความเหมาะสม
LPDC มีคุณค่าในด้านความสมดุลของการควบคุมการไหลของโลหะ ความสมบูรณ์ของการหล่อ และประสิทธิภาพการผลิต ประโยชน์หลักมีดังต่อไปนี้
สิทธิประโยชน์เหล่านี้ไม่ได้เกิดขึ้นโดยอัตโนมัติ ความสะอาดของโลหะผสม การออกแบบแม่พิมพ์ การจัดการอุณหภูมิ สภาวะความเย็น และการตรวจสอบกระบวนการ ล้วนได้รับการควบคุมเพื่อให้ได้ผลลัพธ์ที่ต้องการ
การหล่อด้วยแรงดันต่ำถูกนำมาใช้กันอย่างแพร่หลายสำหรับส่วนประกอบอะลูมิเนียม ซึ่งความแข็งแรง ความสม่ำเสมอของขนาด และคุณภาพภายในที่เชื่อถือได้เป็นสิ่งสำคัญ
การใช้งานทั่วไป ได้แก่ ล้ออะลูมิเนียม ฝาสูบ ส่วนประกอบเครื่องยนต์ ชิ้นส่วนระบบกันสะเทือน และส่วนประกอบโครงสร้างที่เลือก ชิ้นส่วนเหล่านี้อาจต้องอาศัยน้ำหนักที่ลดลง ความต้านทานต่อความเมื่อยล้า และประสิทธิภาพที่เชื่อถือได้ภายใต้การโหลดซ้ำๆ
ผู้ผลิตอุปกรณ์อุตสาหกรรมใช้ตัวเรือน ใบพัด และส่วนประกอบอื่นๆ ที่ทำจากอะลูมิเนียมหล่อ ซึ่งได้รับประโยชน์จากการบรรจุแบบควบคุมและการผลิตที่มีรูปร่างใกล้เคียงกัน ขึ้นอยู่กับการออกแบบ การหล่อสามารถลดการตัดเฉือนที่จำเป็นเมื่อเทียบกับการผลิตชิ้นส่วนทั้งหมดจากสต็อกที่เป็นของแข็ง
ส่วนประกอบของปั๊ม ใบพัด และชิ้นส่วนที่เกี่ยวข้องอาจได้รับประโยชน์จากกระบวนการเมื่อข้อกำหนดรูปทรงและโลหะผสมมีความเหมาะสม อาจจำเป็นต้องมีการตัดเฉือนเพิ่มเติมและการทดสอบแรงดันหรือการรั่วไหลสำหรับส่วนประกอบที่สัมผัสกับของเหลวหรือแรงดันใช้งาน
การหล่อแบบซับซ้อนที่มีทางเดินภายในอาจทำได้โดยใช้แกนทรายที่เหมาะสมหรือระบบแกนอื่นๆ คุณลักษณะเหล่านี้ช่วยให้วิศวกรสามารถสร้างรูปทรงที่ยากหรือมีราคาแพงในการผลิตด้วยการตัดเฉือนเพียงอย่างเดียว
อลูมิเนียมอัลลอยด์เป็นวัสดุที่นิยมใช้กันมากที่สุดสำหรับ LPDC เกรดที่เหมาะสมขึ้นอยู่กับข้อกำหนดด้านความแข็งแรง ความเหนียว ความต้านทานการกัดกร่อน ความต้องการในการอบชุบด้วยความร้อน และสภาพแวดล้อมการปฏิบัติงานของส่วนประกอบ
| วัสดุหรือโลหะผสม | ลักษณะทั่วไป | การใช้งานที่เป็นไปได้ |
|---|---|---|
| A356 อลูมิเนียมอัลลอยด์ | หล่อได้ดี ทนต่อการกัดกร่อน และมีศักยภาพในการอบชุบด้วยความร้อน | ล้อรถยนต์ ชิ้นส่วนโครงสร้าง และชิ้นส่วนเครื่องจักรที่คัดสรร |
| อลูมิเนียมอัลลอยด์ Al-Si-Mg | การผสมผสานที่เป็นประโยชน์ระหว่างความแข็งแรง ความสามารถในการหล่อ และการตอบสนองต่อการบำบัดความร้อน | ส่วนประกอบทางวิศวกรรมที่ต้องการสมรรถนะทางกล |
| อลูมิเนียมอัลลอยด์ที่เหมาะสมอื่น ๆ | คุณสมบัติจะแตกต่างกันไปตามองค์ประกอบและสภาวะการประมวลผล | การหล่อแบบกำหนดเองที่ออกแบบมาเพื่อความต้องการบริการเฉพาะ |
A356 มักถูกพิจารณาสำหรับการใช้งานที่ต้องการความสมดุลระหว่างความแข็งแรงและความเหนียว อย่างไรก็ตาม การกำหนดโลหะผสมเพียงอย่างเดียวไม่ได้รับประกันคุณสมบัติขั้นสุดท้าย องค์ประกอบทางเคมี สภาวะการหล่อ การบำบัดความร้อน และผลการตรวจสอบ ล้วนส่งผลต่อประสิทธิภาพการทำงาน
ก่อนการผลิต ผู้ซื้อควรยืนยันข้อกำหนดโลหะผสมที่แน่นอน มาตรฐานวัสดุที่เกี่ยวข้อง คุณสมบัติทางกลที่จำเป็น และการบำบัดหลังการหล่อกับผู้ผลิต
เทคโนโลยีการหล่อที่แตกต่างกันตอบสนองวัตถุประสงค์การผลิตที่แตกต่างกัน ตัวเลือกที่ดีที่สุดขึ้นอยู่กับรูปทรงของส่วนประกอบ ความต้องการรายปี ความต้องการวัสดุ การลงทุนด้านเครื่องมือ และระดับข้อบกพร่องที่ยอมรับได้
| ปัจจัยการเปรียบเทียบ | การหล่อแบบแรงดันต่ำ | การหล่อด้วยแรงดันสูง | การหล่อด้วยแรงโน้มถ่วง |
|---|---|---|---|
| การบรรจุโลหะ | ควบคุมแรงดันจากด้านล่าง | การฉีดความเร็วสูงภายใต้แรงดันสูง | ขับเคลื่อนด้วยแรงโน้มถ่วงเป็นหลัก |
| จุดแข็งทั่วไป | ควบคุมการเติมและศักยภาพในการหล่อโครงสร้างเสียง | ความเร็วในการผลิตสูงและรูปทรงผนังบางที่ซับซ้อน | กระบวนการและการจัดเครื่องมือค่อนข้างง่าย |
| ความเร็วในการผลิต | โดยทั่วไปจะปานกลางถึงช้า | โดยทั่วไปรวดเร็ว | โดยทั่วไปแล้วปานกลาง |
| การใช้วัสดุ | มักจะดี ขึ้นอยู่กับการออกแบบแม่พิมพ์ | ขึ้นอยู่กับการออกแบบนักวิ่งและการรีไซเคิล | ขึ้นอยู่กับการออกแบบ gating และให้อาหาร |
| การรักษาความร้อน | ใช้ได้กับโลหะผสมและการหล่อเสียงที่เหมาะสม | ถูกจำกัดด้วยความพรุนและสภาวะกระบวนการสำหรับบางการใช้งาน | ใช้ได้กับโลหะผสมและคุณภาพการหล่อที่เหมาะสม |
| การใช้งานทั่วไป | ล้อและชิ้นส่วนโครงสร้างอะลูมิเนียม | ตัวเรือน ขายึด และส่วนประกอบที่มีปริมาณมาก | ส่วนประกอบอลูมิเนียมทั่วไปและชิ้นส่วนอุตสาหกรรม |
LPDC ไม่ได้เหนือกว่าทุกทางเลือกโดยอัตโนมัติ การหล่อด้วยแรงดันสูงอาจเหมาะกว่าเมื่อการผลิตที่รวดเร็วและผนังบางเป็นสิ่งสำคัญ การหล่อด้วยแรงโน้มถ่วงอาจเสนอเส้นทางที่ง่ายกว่าสำหรับส่วนประกอบที่เหมาะสม วิศวกรควรเปรียบเทียบข้อกำหนดการผลิตที่สมบูรณ์ แทนที่จะเลือกกระบวนการโดยอิงจากพารามิเตอร์ตัวเดียว
สำหรับการประเมินเพิ่มเติม โปรดดูแหล่งข้อมูลการผลิตการหล่ออะลูมิเนียมของ Xuxing และตรวจสอบความเหมาะสมของโซลูชันการหล่อแม่พิมพ์ถาวรสำหรับการใช้งานที่ต้องการ
การหล่อด้วยแรงดันต่ำที่เชื่อถือได้ขึ้นอยู่กับปฏิสัมพันธ์ของคุณสมบัติของวัสดุ การออกแบบเครื่องมือ การจัดการความร้อน และการควบคุมการผลิต มีหลายปัจจัยที่สมควรได้รับความสนใจเป็นพิเศษ
สำหรับส่วนประกอบที่สำคัญ แผนคุณภาพอาจรวมถึงรายงานขนาด การทดสอบความแข็งหรือแรงดึง การตรวจสอบทางโลหะวิทยา และการตรวจสอบด้วยรังสีเอกซ์ ไม่ใช่ทุกส่วนที่ต้องการการทดสอบทุกครั้ง แผนการตรวจสอบควรสะท้อนถึงแบบ เงื่อนไขการบริการ และข้อกำหนดของลูกค้า
การเลือกซัพพลายเออร์เกี่ยวข้องมากกว่าการเปรียบเทียบใบเสนอราคาเริ่มแรก ผู้ซื้อควรตรวจสอบว่าผู้ผลิตสามารถผลิตส่วนประกอบที่ตรงตามข้อกำหนดทางเทคนิคและเชิงพาณิชย์ที่กำหนดได้อย่างสม่ำเสมอหรือไม่
ซูซิง หรือที่รู้จักในชื่อ Ningbo Yinzhou Xuxing Machinery Co., Ltd. อธิบายถึงความสามารถในการผลิตของอลูมิเนียมอัลลอยด์ในการหล่อด้วยแรงดันต่ำ การหล่อด้วยแรงโน้มถ่วง การหล่อด้วยแรงดันสูง และการหล่อโลหะผสมสังกะสี บริษัทรายงานประสบการณ์การผลิตมากกว่า 17 ปี และกำลังการผลิตเกิน 500 ชิ้นต่อวัน ผู้ซื้อควรยืนยันกำลังการผลิตปัจจุบัน ขอบเขตทางเทคนิค และข้อกำหนดเฉพาะโครงการกับบริษัทโดยตรง
เพื่อเตรียมใบเสนอราคาที่ถูกต้อง ให้ซัพพลายเออร์ส่งแบบ 2D หรือแบบจำลอง 3D ข้อกำหนดของโลหะผสม ความต้องการรายปี ข้อกำหนดด้านความทนทาน ความคาดหวังในการตกแต่งพื้นผิว และข้อกำหนดในการทดสอบหรือการรับรองใดๆ
วัตถุประสงค์หลักคือเพื่อผลิตชิ้นส่วนโลหะโดยการเติมโลหะผสมหลอมเหลวลงในแม่พิมพ์ถาวรภายใต้แรงดันแก๊สที่ควบคุม วิธีนี้สามารถปรับปรุงความเสถียรของการบรรจุ ลดข้อบกพร่องในการหล่อ และสนับสนุนการผลิตชิ้นส่วนอะลูมิเนียมที่มีคุณสมบัติทางกลสม่ำเสมอ
ใช่. การหล่อด้วยแรงดันต่ำถูกนำมาใช้กันอย่างแพร่หลายในการผลิตล้ออะลูมิเนียม เนื่องจากการควบคุมการบรรจุและการป้อนด้วยแรงดันสามารถรองรับความสมบูรณ์ของโครงสร้างที่ดีและประสิทธิภาพความล้า ความเหมาะสมขั้นสุดท้ายขึ้นอยู่กับโลหะผสม การออกแบบล้อ การรักษาความร้อน และการทดสอบการตรวจสอบ
การหล่อด้วยแรงดันต่ำใช้แรงดันแก๊สที่ค่อนข้างต่ำในการเคลื่อนย้ายโลหะหลอมเหลวเข้าไปในแม่พิมพ์ ซึ่งโดยปกติจะมาจากด้านล่าง การหล่อด้วยแรงดันสูงจะฉีดโลหะอย่างรวดเร็วด้วยแรงดันสูงกว่ามาก LPDC มักถูกเลือกเนื่องจากความสมบูรณ์ของโครงสร้างและโลหะผสมที่ผ่านการอบชุบด้วยความร้อน ในขณะที่ HPDC มักถูกเลือกเนื่องจากมีอัตราการผลิตสูงและชิ้นส่วนผนังบางที่ซับซ้อน
ใช่ อลูมิเนียมอัลลอยด์ที่เลือกสามารถผ่านการบำบัดความร้อน รวมถึงการบำบัดด้วย T6 ได้ หากคุณภาพการหล่อและองค์ประกอบของโลหะผสมมีความเหมาะสม ผู้ผลิตควรตรวจสอบกระบวนการ พารามิเตอร์การรักษา และคุณสมบัติทางกลขั้นสุดท้ายกับข้อกำหนดเฉพาะของโครงการ
ปัจจัยด้านต้นทุนที่สำคัญ ได้แก่ ขนาดและความซับซ้อนของส่วนประกอบ การเลือกโลหะผสม การออกแบบเครื่องมือ ปริมาณการสั่งซื้อประจำปี รอบเวลาการผลิต การตัดเฉือน การรักษาความร้อน การตรวจสอบ และข้อกำหนดการตกแต่ง การระบุข้อกำหนดทางเทคนิคที่ครบถ้วนช่วยให้ซัพพลายเออร์สามารถเตรียมใบเสนอราคาที่เชื่อถือได้มากขึ้น
จัดเตรียมภาพวาดส่วนประกอบหรือแบบจำลอง 3 มิติ เกรดวัสดุ ปริมาตรต่อปีโดยประมาณ ขนาดที่สำคัญ ข้อกำหนดพื้นผิว ความต้องการในการอบชุบ และเกณฑ์การตรวจสอบ หากชิ้นส่วนนั้นมีความสำคัญต่อความปลอดภัยหรือต้องทนทานต่อแรงกดหรือโหลดความเมื่อยล้า ให้ระบุข้อกำหนดด้านประสิทธิภาพที่เกี่ยวข้องให้ชัดเจน
การหล่อด้วยแรงดันต่ำทำให้ผู้ผลิตมีวิธีปฏิบัติในการผลิตชิ้นส่วนอะลูมิเนียมที่มีการควบคุมการบรรจุโลหะ การใช้วัสดุที่ดี และศักยภาพสำหรับประสิทธิภาพทางกลที่เชื่อถือได้ ประสิทธิภาพขึ้นอยู่กับการเลือกโลหะผสมที่เหมาะสม การปรับโปรไฟล์แม่พิมพ์และความดันให้เหมาะสม การควบคุมการแข็งตัว และการใช้วิธีการตรวจสอบที่เหมาะสม สำหรับยานยนต์ เครื่องจักรอุตสาหกรรม และการใช้งานที่มีความต้องการอื่นๆ การประเมินกระบวนการผลิตทั้งหมดถือเป็นสิ่งสำคัญในการบรรลุคุณภาพที่สม่ำเสมอและต้นทุนการผลิตที่แข่งขันได้
หากคุณกำลังจัดหาการหล่ออะลูมิเนียมแบบสั่งทำหรือเปรียบเทียบกระบวนการหล่อสำหรับโครงการใหม่ Xuxing สามารถช่วยคุณสำรวจตัวเลือกการผลิตที่เหมาะสมได้ แบ่งปันแบบร่าง ข้อกำหนดวัสดุ ปริมาณเป้าหมาย และข้อกำหนดด้านคุณภาพเพื่อหารือเกี่ยวกับขั้นตอนต่อไปติดต่อเราวันนี้เพื่อขอใบเสนอราคาและเรียนรู้เพิ่มเติมเกี่ยวกับโซลูชันการหล่อแบบแรงดันต่ำที่เหมาะกับการใช้งานของคุณวันนี้